OEEを設備保全でどう読むか|可動率・性能稼働率・良品率の整理
著者・監修 ・ YDAIコンサルティング株式会社 代表
目次
OEEを設備保全で読むときは、可動率、性能稼働率、良品率を一つの数字にまとめる前に、それぞれの対象と時間範囲を記録することが出発点です。OEEは可動率×性能稼働率×良品率で整理し、三つの要素を別々の履歴として確認する指標です。公益社団法人日本プラントメンテナンス協会の「自主保全士 基本ガイド」では、設備総合効率を構成する要素として、時間稼動率、性能稼動率、良品率に触れています(確認日2026-09-21)。
「OEEが変わったとき、どの記録から確認すればよいのか」と迷う場合は、総合値を先に見るより三つの要素に戻ります。停止時間、実績、生産数、良品数の記録範囲が違えば、同一の式でも比較の意味が変わります。
本記事は、OEEの基本式、可動率・性能稼働率・良品率の記録、対象設備と期間をそろえる考え方を整理します。目標値、業界ベンチマーク、他社比較は示さず、設備の履歴を読むための記録に焦点を当てます。
本記事で分かること
- OEEの基本式と三つの要素
- 各要素に必要な記録の範囲
- 総合値の前に確認する比較条件
結論:OEEの読み方(早見表)
OEEの読み方は、可動率、性能稼働率、良品率の分子と分母を別々に記録する整理です。OEEの基本式は「可動率 × 性能稼働率 × 良品率」であり、三要素がどの生産ラインと期間を対象にするかを確認してから計算します。機械保全技能士の全体像は、設備要素を整理する入口になります。
| 要素 | 基本式 | 先に確認する記録 |
|---|---|---|
| 可動率 | 実稼働時間 ÷ 計画稼働時間 | 停止と計画の記録 |
| 性能稼働率 | 実績生産量 ÷ 理論生産量 | 生産実績の定義 |
| 良品率 | 良品数 ÷ 総生産数 | 良品の定義 |
| OEE | 可動率 × 性能稼働率 × 良品率 | 三要素の対象範囲 |
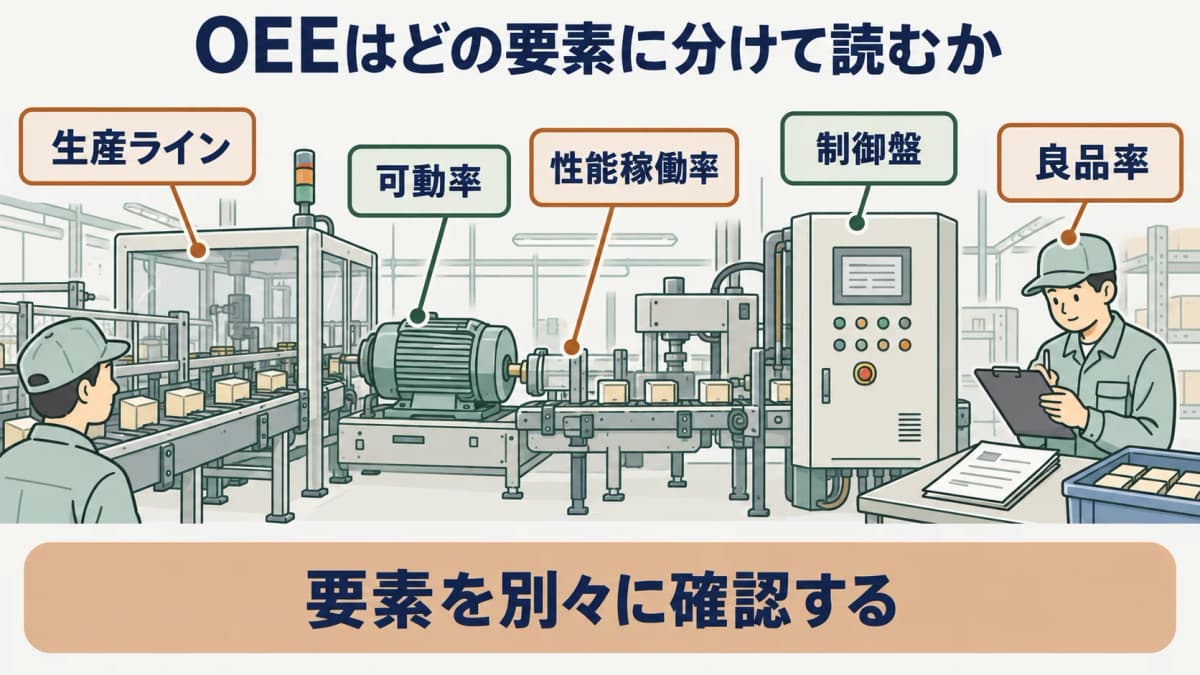
三つの要素を別々に定義する
OEEを計算する前に、可動率、性能稼働率、良品率が何を分子と分母にするかを記録します。 同じ生産ラインを対象にしても、停止、実績、良品の扱いが不明瞭では、総合値を読み返せません。式と記録の参照先を同じ表に置きます。
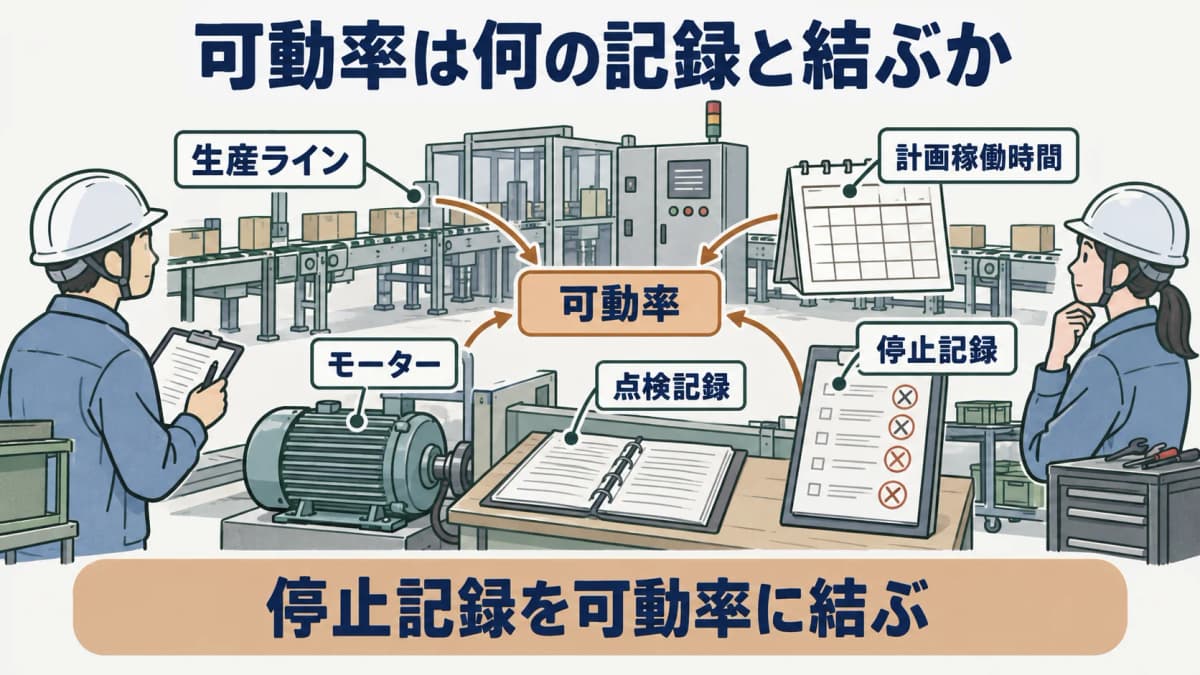
可動率は時間の範囲を固定する
可動率は、実稼働時間を計画稼働時間で割る基本式で整理します。計画稼働時間に何を含め、停止時間をどの記録から集計したかを明記します。生産ラインのモーター、コンベヤ、制御盤など対象設備の台帳番号も添えると、どのラインの記録かを特定できます。時間の開始と終了の定義が違う数値は、同じ可動率として並べず、条件の違いを残します。
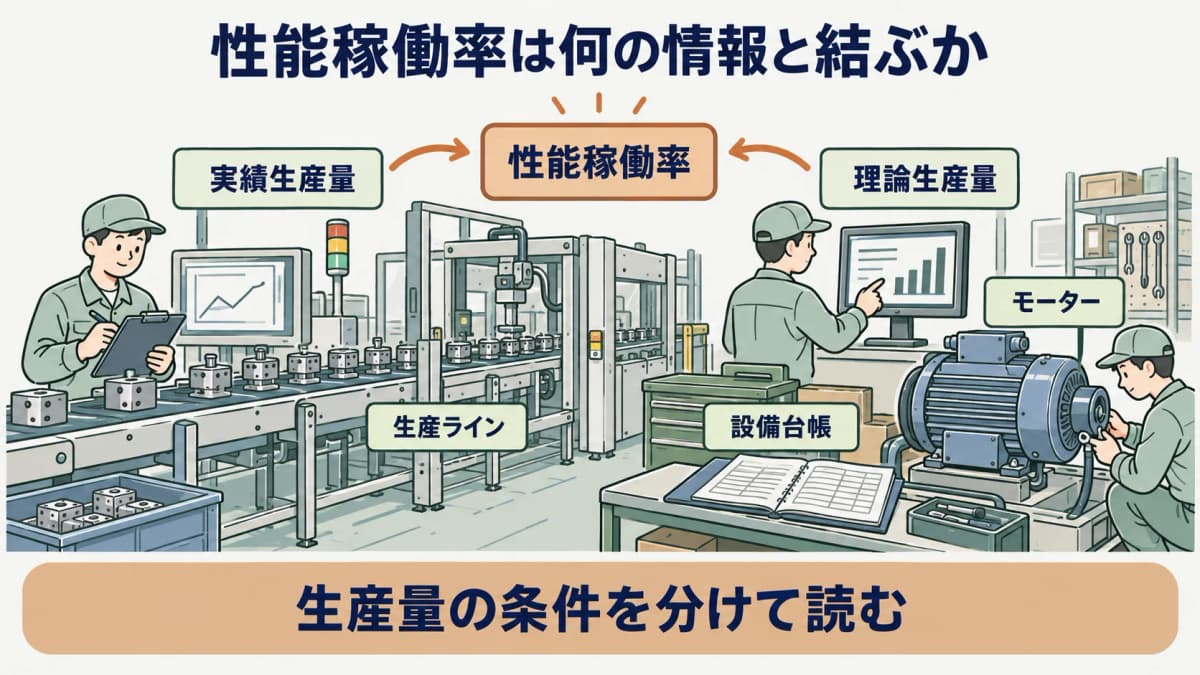
性能稼働率は実績の定義を残す
性能稼働率は、実績生産量を理論生産量で割る基本式として整理します。実績生産量をどの生産記録から取り、理論生産量をどの資料で確認したかを残します。製品や生産条件が違う場合は、同じ行にまとめず、対象範囲を分けます。式の数字だけでなく、どの品目、工程、時間を集計したかを記録することが必要です。
良品率は良品の定義を確認する
良品率は、良品数を総生産数で割る基本式として整理します。良品として数えた条件、総生産数の参照先、集計期間を記録しなければ、別の記録と比べられません。品質に関する記録が生産部門の帳票にある場合は、保全記録との参照先を明らかにします。良品率の定義は対象の工程や組織で確認し、別の製品や工程の数え方をそのまま使いません。
対象と期間を同じ表で確認する
三つの要素が同じ生産ラインと同じ期間を対象にしているかを確認してから、OEEを計算します。 一つの要素だけ対象が異なると、掛け合わせた数値の意味を説明できません。設備台帳、停止記録、生産実績、品質記録の参照先を並べます。
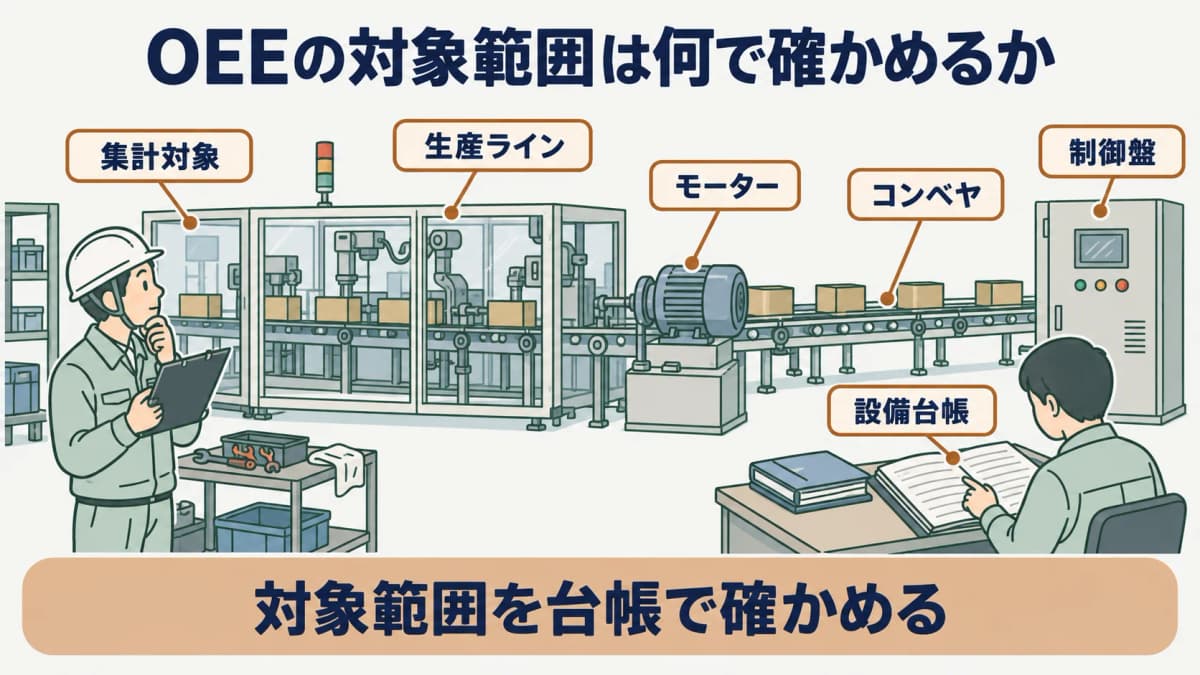
生産ラインと設備を対応させる
OEEの集計表には、生産ラインの名称、対象設備、設備台帳の識別子を残します。モーター、コンベヤ、制御盤、ポンプなどの個別設備をどこまで含めるかも明らかにします。ラインの構成が変わった場合は、同じ名称でも対象の範囲が変わる可能性があります。対象の一覧と確認日を記録すれば、過去の数値を読むときに構成の違いを探せます。
期間と記録の時点をそろえる
集計の開始日と終了日を、可動率、性能稼働率、良品率のすべてに同じ形で残します。停止記録、生産実績、品質記録の確定日が異なる場合は、どの時点の記録を使ったかを明記します。後から履歴が修正された場合は、以前の集計を消さず、確認日と参照先を添えて更新します。同じ期間という条件が確認できて初めて、三つの要素を掛け合わせる意味をたどれます。
OEEの式と出典を記録する
OEEは「可動率 × 性能稼働率 × 良品率」で整理します。この記事では、三つの要素を別々に記録するための基本式として示しており、公益社団法人日本プラントメンテナンス協会の「自主保全士 基本ガイド」も、設備総合効率を構成する要素として、時間稼動率、性能稼動率、良品率に触れています(確認日2026-09-21)。式を使う際は、対象設備の社内管理文書、設備台帳、生産実績、品質記録の定義と照らして確認します。数値の計算日だけでなく、元の記録を確認した日を残します。
総合値の前に記録を読む
OEEの総合値が変化したときは、可動率、性能稼働率、良品率のどの記録範囲が変わったかを確認します。 数値を評価する前に、対象、期間、定義、参照先が前回と一致するかを比べます。2026年度の試験日程のような検定情報とは分け、生産と設備の記録を優先します。
三要素を別行で見直す
可動率、性能稼働率、良品率は、総合値の下に一行ずつ残します。可動率には停止と時間、性能稼働率には生産実績と理論量、良品率には良品と総数の参照先を添えます。数値に違いがあった場合も、最初にどの分子・分母・対象が変わったかを確認します。原因の説明を急がず、記録にある事実と確認事項を別欄にします。
目標値や他社比較に置き換えない
OEEは、対象の生産ラインと記録範囲を確認するための指標であり、記事内では目標値、業界ベンチマーク、他社比較を置きません。数値がどのような意味を持つかは、設備構成、計画時間、生産実績、品質記録の定義で変わります。対象設備の管理文書、社内基準、設備台帳、保全計画を確認し、三つの要素の前提を明らかにしてください。機械保全技能士の全体像は用語の整理に役立ちますが、個別ラインの評価基準を決めるものではありません。
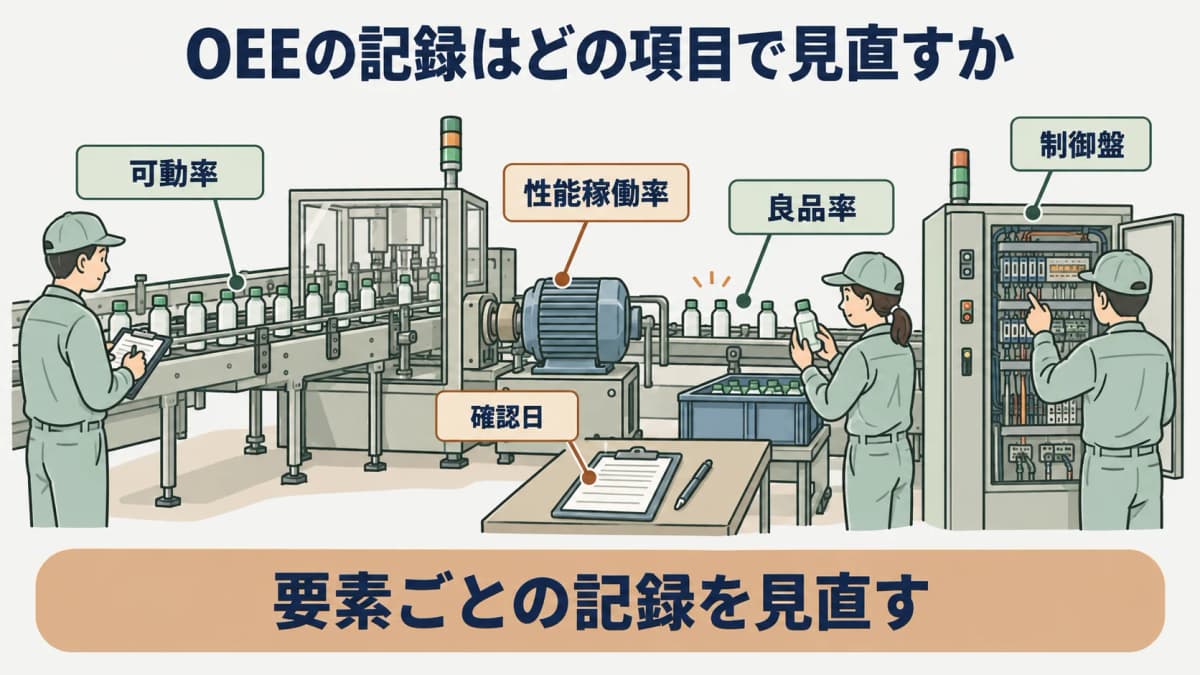
集計条件の更新履歴を残す
OEEに新しい記録を加えるときは、生産ライン、対象設備、集計期間、可動率、性能稼働率、良品率の分子と分母を消さず、確認日を添えて追記します。モーター、コンベヤ、制御盤などの対象を設備台帳の識別子で固定すれば、別のラインの集計と混ざりません。数値の変更と、集計条件の変更を別欄に残します。
停止記録、生産実績、品質記録が更新された場合は、どの帳票を追加したか、どの期間に影響するかを書きます。以前の総合値を消さずに残すことで、三要素のどの前提が変わったかを確認できます。履歴をたどれれば、同じ式で計算したように見える数値でも、対象範囲が違うことに気付きやすくなります。
参照先を一覧にする
OEEで使う資料は、設備台帳、停止記録、生産実績、品質記録、保全計画、社内の管理文書などに分かれます。資料名、生産ライン、対象設備、期間、確認日、保存場所を一覧にし、可動率、性能稼働率、良品率の参照先を示します。情報が不足している欄は推測で補わず、未確認として残します。
一覧の目的は、目標値を作ることではありません。三要素の分子と分母がどの記録に基づくかを確認できるようにすることです。参照先が整っていれば、集計を読む人が対象、期間、停止、生産、品質の定義を同じ順序で確認できます。
定義の表記をそろえる
集計表では、可動率、性能稼働率、良品率、対象設備、集計期間、確認日という見出しを固定します。表記が毎回変わると、同じ生産ラインの履歴を比較する前提が分かりにくくなります。基本式と、分子・分母の参照先も表の近くに残します。
表記をそろえても、別の生産ラインの数値を目標として当てはめる必要はありません。対象ラインの管理文書、設備台帳、生産実績、品質記録、保全計画を確認し、何を集計した値かを説明できるようにします。記録の構成が整えば、更新時に確認すべき条件を見付けやすくなります。
まとめ
OEEは、可動率、性能稼働率、良品率を別々に定義し、同じ対象と期間の記録をそろえてから読む指標です。目標値ではなく、生産ラインと設備の履歴を確認するための式として扱うことが重要です。
技術の記事一覧では、設備の記録と状態の整理に関する記事をまとめています。設備要素の確認には、機械保全技能士の全体像と1級と2級の違いも参照してください。
よくある質問
- Q. OEEの式は何ですか
- OEEは、可動率、性能稼働率、良品率を掛け合わせる「可動率 × 性能稼働率 × 良品率」の式で整理します。可動率は実稼働時間を計画稼働時間で割り、性能稼働率は実績生産量を理論生産量で割り、良品率は良品数を総生産数で割る基本式です。式を使う前に、生産ライン、対象設備、集計期間、停止の記録、生産実績、良品の定義を確認し、公益社団法人日本プラントメンテナンス協会の「自主保全士 基本ガイド」では、設備総合効率を構成する要素として、時間稼動率、性能稼動率、良品率に触れていますが、個別の生産ラインでの集計条件は社内の管理文書と設備台帳で確認する必要があります。数値だけでなく、分子と分母の参照先を残してください。
- Q. 可動率・性能稼働率・良品率はなぜ分けますか
- 三つの要素は、それぞれ確認する記録と分子・分母が異なるため、OEEの総合値だけでは何が変わったかを読み取れません。可動率には計画稼働時間と停止記録、性能稼働率には実績生産量と理論生産量、良品率には良品数と総生産数の参照先を残します。生産ラインや集計期間が一致しているかも確認し、数値に違いがあった場合は、最初に対象、期間、定義、元の記録が前回と同じかを比べ、原因を急いで決めません。事実と確認事項を別欄にして、設備台帳、保全計画、生産実績、品質記録へ戻って確認してください。
- Q. OEEに目標値はありますか
- OEEの目標値は、対象の生産ライン、設備構成、計画時間、生産実績、品質記録の定義によって意味が変わるため、この記事では目標値、業界ベンチマーク、他社比較を示しません。まず可動率、性能稼働率、良品率の対象と集計期間を固定し、分子と分母の参照先を記録します。前回と比較する場合も、対象設備、停止の扱い、生産実績、良品の定義が一致しているかを確認します。個別ラインの目標や管理基準は、社内の管理文書、設備台帳、保全計画、生産および品質の記録に戻って確認し、数値を使った根拠と確認日を残してください。
出典
本記事の出典は に内容を確認しています。
- 1.自主保全士 基本ガイド|公益社団法人日本プラントメンテナンス協会(jishuhozenshi.jp)
- 2.